


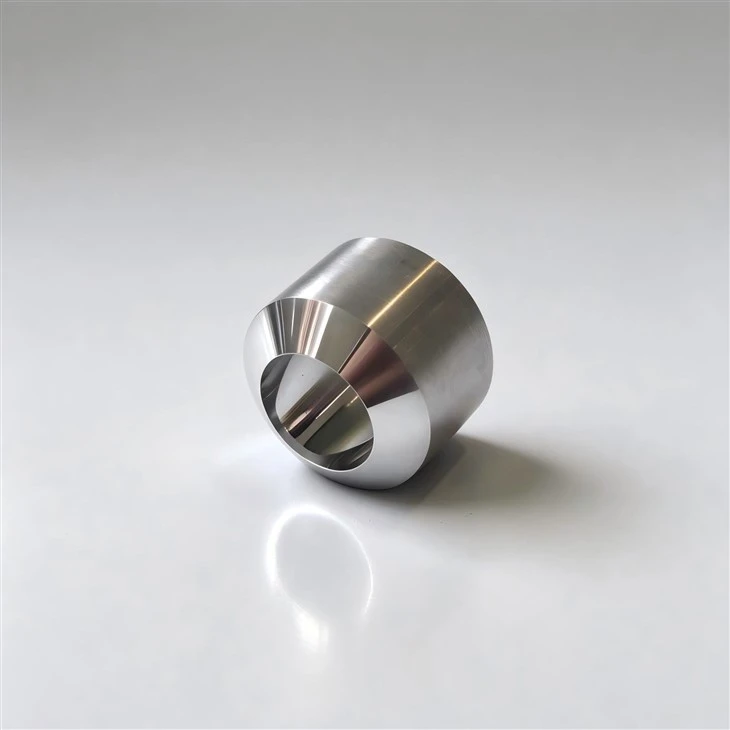
Odstránite hlavnú príčinu zlyhania nadol – nielen ju skryjete.Kocka na holenieškrtypovrchové trhliny, ryhy od valcovania, jazvy od šupín, dvojité plášte, diery a oduhličený okraj drôtu. Kresliace matrice iba deformujú kov na menšie a môžu tieto defekty vykresliťv. Výsledok: menej zlomenín ventilových pružín, menej pórovitosti zvarov, menej únavových nedostatkov.
Úplne vynechajte morenie a predbežné natieranie.Konvenčné ťahanie oceľového drôtu potrebuje pred lisovnicou odvápňovací kúpeľ a mazací povlak. Draw-peeling nepotrebuje ani jedno – menej procesných krokov, menej chémie, menší pôdorys, rýchlejšia linka.Dôkaz: Klasifikácia procesu KIESELSTEIN potvrdzuje žiadne odstraňovanie vodného kameňa/povlak pred holiacou stanicou.
Garantovaná čistota materiálu, dizajnovo.Pretože adefinovanéhĺbka holenia je odstránená, overiteľne dosiahnete zdravý kov bez dekarbonov. To je dôvod, prečo je ťahanie-lúpanie štandardnou operáciou pre drôt ventilovej pružiny, kde mäkká dekarbonizovaná koža priamo znižuje únavovú životnosť.
Optimálna pozdĺžna topografia povrchu.Rez sa pohybuje v smere podávania a zanecháva štruktúru, ktorú uprednostňuje následné ťahanie a tvarovanie. Otočný peeling (rotujúci nástroj) predstavuje riziko zvlnenia a špirálovitých stôp na jemnom drôte; brúsenie drôtom iba čistí vodný kameň. Holenie vyhráva na kvalite povrchu jemného drôtu.
Tesný, opakovateľný priemer a profil.Tolerancie zostávajú konzistentné po dávke – základ pre následné automatizované tvarovanie.
Obnovený kovový lesk.Mimoriadne cenné pre obnažené alebo ozdobné drôty a na odstraňovanie PVC / izolačných povlakov z medi a hliníka.
Jedna skupina procesov, veľa kovov.Oceľ, nerez, meď, mosadz, hliník, zlato, titán a väčšina zliatin – železných aj neželezných.
Nižšie celkové náklady ako následné odmietnutie.Zachytenie defektu na povrchu stojí oveľa menej ako neskôr odmietnutá pružina, neúspešný zvar alebo vyradený kábel.

Materiálové možnosti: karbid volfrámu vs PCD holiace matrice
|
Atribút |
Karbid volfrámu (TC) |
PCD holiaca matrica |
|
Rozsah veľkostí (typický) |
0,5–80 mm |
1-20 mm |
|
Jednotkové náklady |
Nižšia |
Vyššie |
|
Tepelná odolnosť |
Výborne |
Dobre (opatrne) |
|
Životnosť nástroja |
Dobre |
Dlhšie, konzistentnejšie |
|
Konzistencia drôtu |
Dobre |
Vynikajúce (tesná tolerancia) |
|
Najlepšie pre |
Všeobecná oceľ / nehrdzavejúca / veľké profily |
Meď, hliník, vysoký obsah uhlíka, veľkoobjemová presnosť |
|
Dodacia lehota |
Kratšie |
Dlhšia príprava |
Aplikácie
Drôt ventil-pružina(automobilový) - povrch bez dekarbonov, odolný voči únave.
Zvárací drôt- čisté zvary bez pórov.
Drôt z nehrdzavejúcej a vysoko uhlíkovej ocele- presné súčiastky, medicínske.
Medený / mosadzný / hliníkový drôt- náterový pás a obnova lesku.
Kábel a elektronika- spoľahlivé stiahnutie na jemné veľkosti.
Výroba a kontrola kvality
Panenský karbid volfrámu, submikrónové zrno, spekaný HIP pre hustotu a húževnatosť.
CNC presné obrábanie + zrkadlové leštenie reznej hrany (Ra < 0,2 μm).
PCD vložky navrhnuté pre stabilitu hrán a dlhú a predvídateľnú životnosť.
100% rozmerová a vizuálna kontrola pred odoslaním; Systém kvality certifikovaný podľa ISO (od roku 2000).
Vlastná geometria vytvorená pre váš priemer drôtu, materiál, rýchlosť a požadovaný povrch.
FAQ
1. Aký je rozdiel medzi holiacim nástrojom a nástrojom na ťahanie drôtu?
Kresliarska kockadeformujedrôt je menší; holiaci strojčekškrtyriadené odstránenie povrchovej vrstvy. Kreslenie znižuje priemer; holenie odstraňuje defekty a nečistoty bez výraznej zmeny rozmeru jadra.
2. Koľko materiálu odstráni holiaca hlavica?
Typicky 0,01 až 0,25 mm povrchu alebo 0,02 až 0,50 mm vzhľadom na priemer drôtu v jednom priechode. Prídavok na odlupovanie je zvyčajne 0,1–0,2 mm.
3. Potrebujem pred holením morenie alebo odstraňovanie vodného kameňa?
Nie. Ťahanie-lúpanie nevyžaduje moriaci kúpeľ alebo predbežné nanášanie – to je jedna z jeho hlavných výhod procesu oproti bežnému ťahaniu oceľovým drôtom.
4. Aké materiály je možné holiť?
Oceľ, nehrdzavejúca oceľ, meď, mosadz, hliník, zlato, titán a mnohé zliatiny – železné aj neželezné.
5. Holiaci nástroj z karbidu volfrámu alebo PCD – ktorý si mám vybrať?
TC pre nižšie náklady a vysokoteplotné jazdy; PCD pre maximálnu konzistenciu a životnosť na medených, hliníkových a presných drôtoch s vysokým obsahom uhlíka.
6. Aký uhol hrán by mal mať môj holiaci strojček?
Asi 15 stupňov pre železný drôt a asi 30 stupňov pre neželezné (meď, mosadz, hliník). Uhol riadi ostrosť hrán vs. pevnosť hrán.
7. Môže holenie odstrániť oduhličenú vrstvu na drôte z pružinovej ocele?
Áno – definovaná hĺbka holenia zarezáva pod dekarbonizovaným okrajom, čo je presne dôvod, prečo je ťahanie-lúpanie štandardom pre drôt ventilovej pružiny.
Populárne Tagy: povrchové holenie z oceľového drôtu, Čína výrobcovia povrchových holení z oceľového drôtu, dodávatelia, továreň, Holiaca šablóna z karbidu, Viacdierkové holenie, PCD holenie matrice na drôt, Holiace vyrezávacie šablóny PCD, holiace matrice, Holiaca šablóna z karbidu volfrámu


